Трос из нержавеющей стали 1 × 7. Знакомство с продуктом Обзор: Трос из нержавеющей стали 1×7 — это высококачественный, прочный и универсальный канат, изготовленный из одной пряди из семи отдельн...
Подробнее

Пассивация — это этап химической отделки, который удаляет свободное железо и другие поверхностные загрязнения из нержавеющей стали, поэтому естественный слой оксида хрома сплава может образоваться на чистой поверхности. Если вы обрабатываете, свариваете, храните или покупаете компоненты из нержавеющей стали, этот процесс часто является разницей между фитингом, который остается ярким в течение многих лет, и фитингом с пятнами цвета ржавчины после короткого времени хранения во влажной среде.
Вот знакомый пример. Партия недавно обработанных фитингов из нержавеющей стали 304 упакована, а их поверхности по-прежнему выглядят чистыми. Когда позже корпус откроют, вокруг отверстий и на фасках появятся мелкие красноватые пятна. Основной металл не имеет дефектов. Режущие инструменты, шлифовальная пыль, стальные приспособления и незащищенное обращение в мастерской перенесли на поверхность микроскопические частицы обычного железа. Эти частицы действуют как очаги местной коррозии. Пассивация растворяет загрязнения и позволяет нержавеющей стали восстановить равномерную защитную пленку.
Нержавеющая сталь определяется содержанием хрома, обычно не менее 10,5 процентов. Хром вступает в реакцию с кислородом, образуя прозрачную пленку оксида хрома толщиной всего несколько нанометров, которая придает нержавеющей стали коррозионную стойкость. Если пленка поцарапана, но поверхность чистая и сплав все еще содержит достаточно хрома, пленка восстанавливается под воздействием воздуха или воды. Такое самовосстановление является основой эксплуатационных характеристик нержавеющей стали.
Пассивация — это контролируемая химическая обработка, используемая для приведения поверхности в чистое состояние. Заготовку погружают в разбавленный раствор кислоты, чаще всего азотной или лимонной. Кислота удаляет свободное железо, встроенную инструментальную сталь и легкие загрязнения с поверхности, оставляя при этом богатую хромом матрицу нержавеющей стали практически неповрежденной. После ополаскивания и сушки кислород воздуха вступает в реакцию с чистой поверхностью и образует свежий сплошной пассивный слой.
Важно указать, чем пассивация не является. Это не покрытие, не гальваника и не барьер, наносимый поверх металла. Он не скрывает следы шлифовки, не восстанавливает поврежденную поверхность и не заставляет низколегированный материал вести себя как аустенитный материал. Пассивация просто восстанавливает свойства, которыми уже обладает нержавеющая сталь.
Готовая деталь из нержавеющей стали не может быть автоматически очищена от загрязнений. Несколько обычных производственных этапов оставляют что-то на поверхности:
Крепежи ясно показывают риск. Болт, после которого матрица выглядит чистой, может все еще содержать остатки железа в резьбе и выемке привода. Крупносерийные продукты, такие как Болты из нержавеющей стали с крестообразным шлицем и полукруглой головкой для сборки машин, мебели и автомобилей поэтому перед упаковкой их часто подвергают пассивации лимонной или азотной кислотой. Целью является не косметическая яркость; это предсказуемая коррозионная стойкость в конкретном случае.
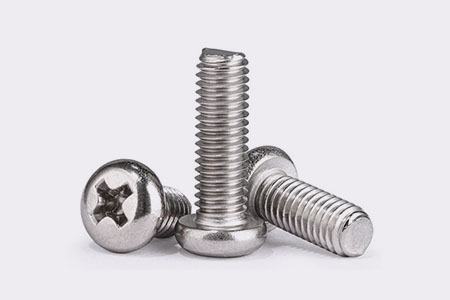 Изготовленный на заказ болт с крестообразной головкой из нержавеющей стали для машин, мебели, автомобилей JiangSu Kailong нержавеющей стали Products Co., Ltd. - это изготовленный на заказ OEM/ODM болт с цилиндрической головкой из нержавеющей стали с крестообразным углублением в Китае для машин, мебели... Просмотреть продукт →
Оба семейства кислот приняты в промышленной практике. Азотная кислота имеет долгую историю и является традиционным выбором для пассивации нержавеющей стали, особенно там, где применяются военные или аэрокосмические требования. Лимонная кислота — это более мягкая органическая кислота, которая хелатирует растворенное железо, что дает ей сильные позиции в пищевой, фармацевтической и экологически чувствительной промышленности. Выбор зависит от обрабатываемого сорта, доступной линии отделки и спецификации, которую требует клиент.
| Точка сравнения | Азотнокислая ванна | Ванна с лимонной кислотой |
|---|---|---|
| Тип кислоты | Минеральная кислота с сильным окислительным действием. | Органическая кислота с хелатирующим действием. |
| Как он удаляет железо | Растворяет остатки железа и окисляет поверхность. | Связывает свободное железо в растворимые комплексы для полоскания. |
| Управляемость и безопасность | Выделяет дым, требует вентиляции и защитного оборудования. | Мягче, меньший риск образования дыма, более простая защита оператора |
| Управление процессом | Концентрация, температура и время тщательно контролируются. | Концентрация и время по-прежнему контролируются, что облегчает обслуживание ванны на некоторых предприятиях. |
| Общие приложения | Общепромышленная пассивация и пассивация в соответствии со спецификациями | Линии продуктов питания, напитков, фармацевтики и устойчивого развития |
Пассивация надежна, если она выполняется в определенной последовательности. Очистка стоит на первом месте, поскольку кислотная ванна не может достичь поверхности, скрытой под маслом или жиром. Стандартная последовательность действий при изготовлении деталей из нержавеющей стали выглядит так:
Каждая деталь в этой последовательности имеет значение. Более длительное время погружения не дает автоматически лучших результатов; он может протравить поверхность и сделать ее более шероховатой. Грязные детали, ополаскивание жесткой водой и манипуляции голыми руками после ванны могут свести на нет всю химическую работу.
Травление часто путают с пассивацией, поскольку в обеих операциях используется кислота и они часто выполняются одна за другой. Разница важна. Травление удаляет тонкий слой самого металла, включая сварочную окалину и термический оттенок, с помощью более агрессивной кислотной смеси. Пассивация удаляет только поверхностные загрязнения и оставляет основной металл практически нетронутым.
Особого внимания требуют сварные узлы. Обесцвеченная зона термического оттенка вокруг сварного шва представляет собой обедненную хромом окалину, а не обычную грязь, и пассивационная ванна не сможет удалить ее должным образом. Промышленная практика заключается в том, что сварной шов сначала протравливают, тщательно промывают, а затем пассивируют очищенную поверхность. Выбор присадочного металла также влияет на конечный результат. Если базовым материалом является тип 316, Проволока для сварки TIG из нержавеющей стали ER316 сохраняет наплавку по составу близкой к основному металлу, что делает последующую чистовую обработку гораздо более предсказуемой.
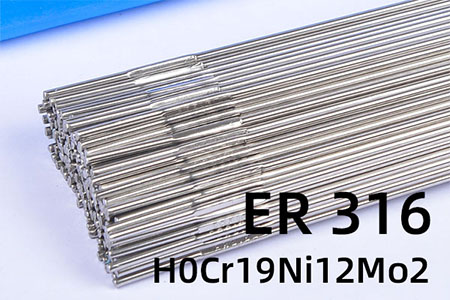 Специальная сварочная проволока TIG из нержавеющей стали 316 из нержавеющей стали ER316, изготовленная на заказ, JiangSu Kailong нержавеющей стали Products Co., Ltd. - это китайская OEM/ODM специальная сварочная проволока ER316 из рафинированной нержавеющей стали 316 TIG ... Просмотреть продукт →
Если клиент запросит пассивацию, не назвав стандарт, результат будет невозможно проверить. Наиболее распространенными стандартами являются ASTM A967 для химической пассивации, ASTM A380 для очистки и удаления окалины и AMS 2700 для аэрокосмической и других отраслей промышленности, требующих высокой надежности. В этих документах определяются типы ванн, условия процесса, ограничения по сортам и тесты, используемые для подтверждения правильности обработки партии.
Приемочные испытания обычно включают в себя воздействие высокой влажности, соляного тумана или испытание на наличие свободного железа, в зависимости от выбранной спецификации. Такие испытания имеют смысл только в том случае, если они проводятся на чистой, тщательно промытой поверхности. Они также предполагают, что базовый класс подходит для предполагаемой среды. Идеально пассивированная поверхность не может компенсировать некачественный выбор сплава в условиях с высоким содержанием хлоридов. Практические различия между Марки нержавеющей стали 304 и 316. должны быть урегулированы до того, как будет выбран процесс отделки, а не после появления сбоя на месте эксплуатации.
Большинство неудач пассивации происходят по схожей схеме. Деталь замаслена, вода для промывки загрязнена, кислотная ванна потеряла свою прочность или кто-то коснулся очищенной поверхности голыми пальцами. Этих проблем можно избежать с помощью простой дисциплины:
Для покупателей практический вопрос не в том, является ли пассивация хорошей идеей; вопрос в том, достаточно ли хорошо поставщик контролирует процесс, чтобы доказать это. Любая нержавеющая проволока, крепеж или готовый компонент, обработанный, вытянутый или собранный, может содержать поверхностное загрязнение. Надежный поставщик должен быть в состоянии указать, какой стандарт отделки используется, какое качество промывочной воды поддерживается и проводятся ли проверочные испытания для каждой партии.
На нашем производстве обработка поверхности рассматривается как часть производственной цепочки, а не как дополнительная опция. Когда вы обсуждаете заказ на стальной трос, крепеж, сварочную проволоку или компоненты проволоки, мы ожидаем, что разговор будет касаться состояния готовой поверхности, а также марки и механических свойств. Именно такого уровня детализации заслуживает компонент с длительным сроком службы.
Если вы ищете детали для морской, пищевой, архитектурной или химической промышленности, начните с окружающей среды и ожидаемого срока службы. Затем убедитесь, что марка материала, качество поверхности и процедура пассивации соответствуют реальности. Наши специалисты по проектированию и продажам могут обсудить с вами требования к выбору марки и отделке до начала производства. Свяжитесь с нами с вашим чертежом или спецификацией и мы проконсультируем вас по поводу требований пассивации, применимых к вашему заказу.
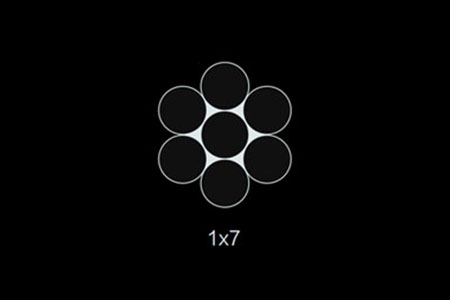
Трос из нержавеющей стали 1 × 7. Знакомство с продуктом Обзор: Трос из нержавеющей стали 1×7 — это высококачественный, прочный и универсальный канат, изготовленный из одной пряди из семи отдельн...
Подробнее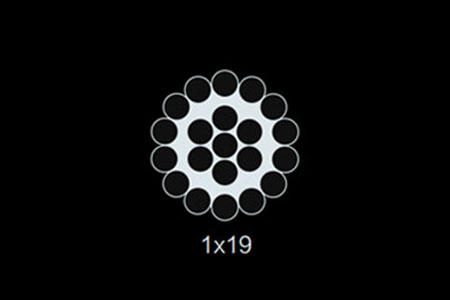
Трос из нержавеющей стали 1 × 19. Знакомство с продуктом Обзор: Трос из нержавеющей стали 1×19 представляет собой прочный и высокопрочный канат, изготовленный из одной пряди из 19 отдельных пров...
Подробнее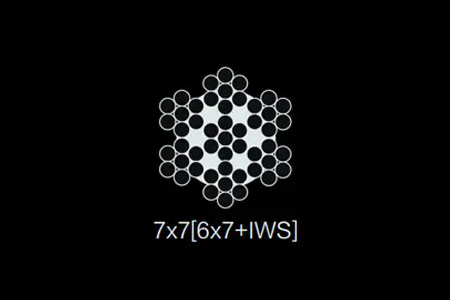
Трос из нержавеющей стали 7 × 7. Знакомство с продуктом Обзор: Трос из нержавеющей стали 7×7 — это универсальный, прочный и гибкий канат, состоящий из семи прядей, каждая из которых содержит семь отде...
Подробнее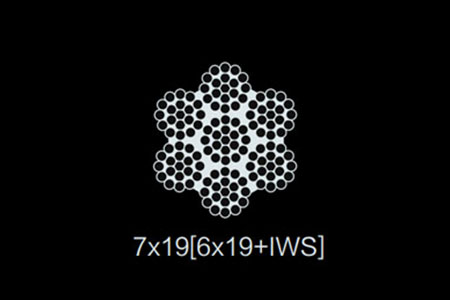
7X19 [6x19 IWS] Трос из нержавеющей стали. Знакомство с продукцией Обзор: Трос из нержавеющей стали 7X19 [6x19 IWS] представляет собой высокопроизводительный трос, предназначенный для применений...
Подробнее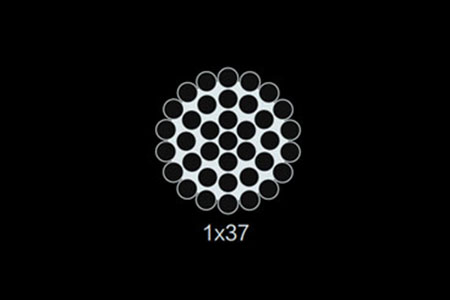
Трос из нержавеющей стали 1 × 37. Знакомство с продуктом Обзор: Трос из нержавеющей стали 1×37 представляет собой высокопрочный и долговечный канат, изготовленный из одной пряди из 37 отдельных ...
Подробнее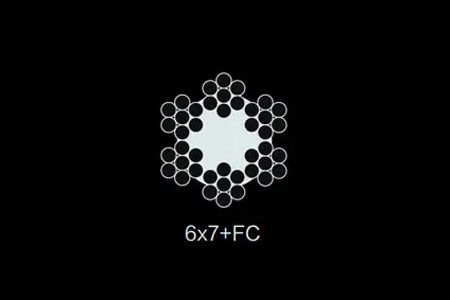
Трос из нержавеющей стали 6 × 7 FC. Знакомство с продуктом Обзор: Трос 6×7 FC из нержавеющей стали — это высококачественный канат, предназначенный для применений, требующих как прочности, так и гибкос...
Подробнее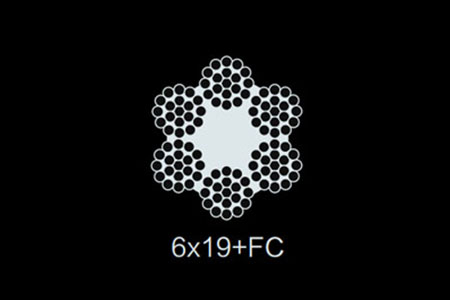
Трос из нержавеющей стали 6 × 19 FC. Знакомство с продуктом Обзор: Трос из нержавеющей стали 6×19 FC — это высокопроизводительный универсальный канат, обеспечивающий исключительную прочность, ги...
Подробнее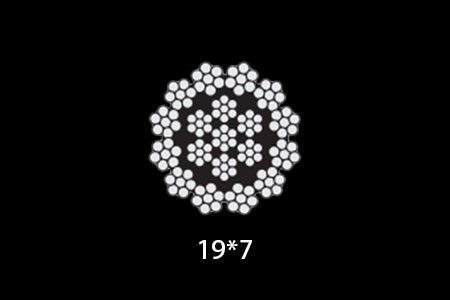
Трос из нержавеющей стали 19 × 7. Знакомство с продуктом Обзор: Трос из нержавеющей стали 19×7 — это высокопроизводительный трос, предназначенный для широкого спектра применений, требующих как п...
Подробнее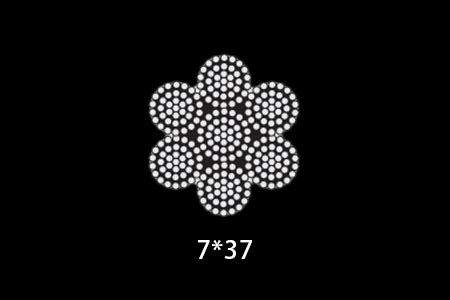
Трос из нержавеющей стали 7 × 37. Знакомство с продуктом Обзор: Трос из нержавеющей стали 7×37 представляет собой высокопрочный, гибкий и долговечный канат, состоящий из 7 прядей, каждая из кото...
Подробнее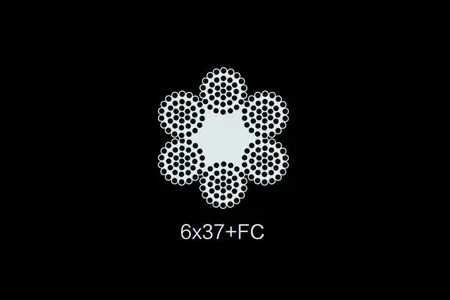
Трос из нержавеющей стали 6 × 37 FC. Знакомство с продуктом Обзор: Трос из нержавеющей стали 6×37 FC представляет собой высокопроизводительный многопрядный канат, предназначенный для применений, требу...
Подробнее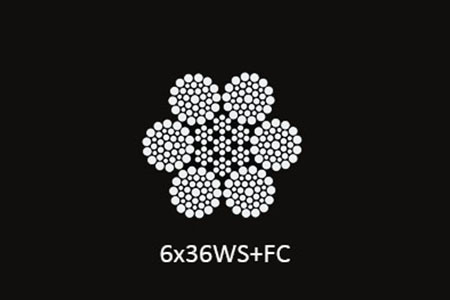
Трос из нержавеющей стали 6 × 36 WS FC. Знакомство с продуктом Обзор: Трос из нержавеющей стали 6×36 WS FC — это высококачественный канат для тяжелых условий эксплуатации, предназначенный для пр...
Подробнее
Черный трос из нержавеющей стали 7 × 7 (процесс травления фосфорной кислотой) Знакомство с продуктом Обзор: Черный трос из нержавеющей стали 7×7 (процесс травления фосфорной кислотой) — это высо...
Подробнее


 сканирование WeChat