Трос из нержавеющей стали 1 × 7. Знакомство с продуктом Обзор: Трос из нержавеющей стали 1×7 — это высококачественный, прочный и универсальный канат, изготовленный из одной пряди из семи отдельн...
Подробнее

Покупатель, который заказывает три тонны нержавеющей проволоки 1.4301 (304) диаметром 1,20 мм с допуском на диаметр плюс-минус 0,015 мм, на самом деле покупает не металл, а повторяемость линии волочения. В период с 2015 по 2025 год достижения в области обработки проволоки из нержавеющей стали превратили эту повторяемость из среднего заявления по партии в измерение по каждому рулону. Большую часть работы выполнили три изменения: линейная лазерная измерение с замкнутым контуром, мокрое волочение с несколькими матрицами с контролем температуры эмульсии и светлый отжиг в водороде с контролем точки росы. Каждый из них поддается измерению, и каждый из них меняет то, что принадлежит заказу на поставку.
Три изменения процесса составляют большую часть разрыва в качестве между волочильным цехом 2015 года и современным: измерение, смазка и термообработка. Обращайтесь с этими тремя правильно, и проволока будет двигаться на полной скорости по пружинному намотчику; обращаться с ними плохо, и одна и та же химия останавливает линию дважды в смену.
Измерение переместилось первым. Катушка проволоки 304 диаметром 1,20 мм весом 500 кг вмещает около 56 км материала, поэтому показания микрометра, снимаемые каждые 200 метров, отбирают около 280 точек непрерывного продукта. Линейные лазерные датчики измеряют одну и ту же катушку с частотой до 1 кГц и сразу же возвращают диаметр к скорости шпинделя, что превращает диаметр из выборочного значения в контролируемое.
Смазка отошла на второе место. Влажное волочение с температурой эмульсии от 38 до 42 градусов Цельсия, концентрацией от 8 до 12 процентов и контролем проводимости на предмет загрязнения обеспечивает стабильное трение в течение всей смены волочения. Температура эмульсии, повышающаяся в конце смены, является одной из наиболее частых причин увеличения диаметра на конце рулона, дефекта, который проявляется только тогда, когда клиент достигает последних 100 метров.
Допуск определяется последовательностью штампов и смазкой, а не входным стержнем. Типичная программа волочения нержавеющей стали удаляет от 12 до 18 процентов площади поперечного сечения за проход, а последние две матрицы решают, выдерживает ли катушка плюс-минус 0,005 мм или смещается до плюс-минус 0,02 мм.
Материал штампа имеет большое значение, поскольку нержавеющая сталь быстро затвердевает, а абразивные частицы накапливаются в переработанной эмульсии. Правильный выбор – это не только техническое, но и ценовое решение.
| Материал штампа | Типичный срок службы | Постоянство диаметра | Лучше всего подходит |
| Карбид вольфрама | от 200 до 400 тонн | плюс-минус 0,010 мм | Общего назначения, размеры более 0,8 мм. |
| Природный алмаз | от 40 до 120 тонн | плюс-минус 0,004 мм | Тонкая проволока менее 0,3 мм, жесткие допуски |
| Поликристаллический алмаз | От 600 до 1200 тонн | плюс-минус 0,005 мм | Абразивные многоштамповые линии, большой объем |
Изношенная матрица не выходит из строя внезапно. Он полирует в открытом состоянии при нагрузке от 50 до 100 тонн и постепенно расширяет диапазон допусков, поэтому замену штампа следует планировать по тоннажу, а не по визуальному осмотру.
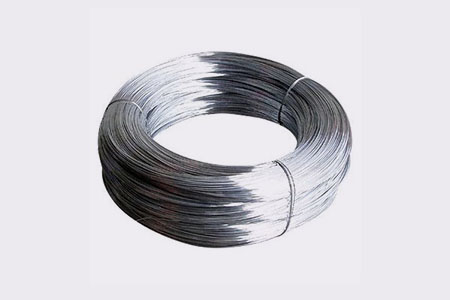 Высокопрочная проволока из нержавеющей стали различных спецификаций для сложных задач волочения Просмотрите эту волочильную проволоку, где имеет место износ матрицы и яркий отжиг; Марки включают 302, 304, 316 и 316L для коррозионностойких сеток, крепежных изделий и морского использования. Посмотреть продукт →
Яркий отжиг в сухом водороде с точкой росы ниже минус 40 градусов по Цельсию удерживает хром на поверхности, а не запирается в оксидной окалине. Поднимите точку росы выше минус 30 градусов по Цельсию, и атмосфера станет окисляющей по направлению к хвостовой части трубки, поэтому на проводе образуется светло-серая пленка, которая не проходит тест на пассивацию, даже если химический состав правильный.
Химия поверхности имеет такое же значение для присадочных металлов. Проволока TIG не должна содержать остатков волочильной смазки, поскольку углерод, оставшийся на поверхности, сгорает в сварочной ванне и образует пористость, которая проявляется только после рентгенографии. Та же линия волочения, которая производит конструкционную проволоку, может производить и сварочную проволоку, но только со специальным маршрутом обезжиривания и упаковки на конце.
Производительность на выходе определяется контролем геометрии пряди, а не только прочностью на разрыв. Пост-формование и предварительное растяжение превращают веревку, которая удлиняется на 2–3 процента при первой нагрузке, в веревку, удлиняющуюся в пределах 0,5 процента, что определяет, требуется ли повторное натяжение такелажа после недели эксплуатации.
Постоянный диаметр проволоки и длина свивки также изменили экономику конструкции канатов. Замыкающая линия может удерживать конструкцию WS 7x7, 7x19 или 6x36 внутри узкой ленты диаметром веревки, поэтому сборка толщиной 6 мм подходит для стандартного коуша без ручной установки, а панели из гибкой веревочной сетки сохраняют равномерные отверстия по всему листу.
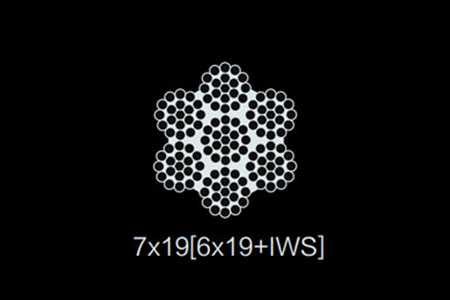 Трос из нержавеющей стали 7x19 марок 304 и 316 Осмотрите этот гибкий канат 304/316 на предмет блоков, оснастки и сетчатых панелей; диаметр и последовательность укладки поддерживают стандартные втулки и предсказуемые проверки катушек. Посмотреть продукт →
Шесть проверок по прибытии выявляют большинство проблем с проводами еще до того, как они дойдут до машины, и вся процедура занимает менее двадцати минут на каждую катушку. Отбирайте образцы как с внешнего, так и с внутреннего конца, потому что катушка, которая смещается, делает это постепенно, и последние 100 метров — это то место, где дрейф проявляется.
Внутренние поставки теперь выигрывают по совокупным издержкам гораздо чаще, чем по одной лишь цене за единицу продукции. Китайские заводы в кластере Дайнань поставляют проволоку стандарта 304 и 316 за дни, а не за месяцы, а оборотный капитал, высвобождаемый за более короткий срок поставки, часто превышает разницу в цене за тонну.
Решающим фактором редко является цена за тонну. Одна остановленная смена моталки обходится дороже, чем разрыв между импортной и отечественной катушкой. JiangSu Kailong Sustainable Steel Products Co., Ltd., производитель, базирующийся в городе Дайнань, Синхуа, Цзянсу, управляет производством, сертифицированным по стандарту ISO 9001:2015, и сообщает о годовом объеме производства в десятках тысяч тонн проволоки, тросов, присадочного металла TIG и такелажа, что представляет собой масштаб, в котором данные процесса по каждому рулону становятся рутинными, а не исключительными. Покупатели, которые хотят квалифицировать поставщика, прежде чем покупать контейнер, могут запросить образцы катушек и данные процесса и запустите шесть проверок, описанных выше, на отдельной строке.
Относитесь к проволоке как к продукту контролируемого процесса, а не как к товару, запишите требования к допускам, закалке и поверхности в письменном виде, и разница между бесперебойным и дорогостоящим месяцем производства обычно сводится к данным, которыми поставщик готов поделиться.
На линии с несколькими матрицами с замкнутым контуром плюс-минус 0,005 мм достижим для проволоки диаметром от 1,0 до 2,0 мм. Для обычных коммерческих заказов нормальная полоса составляет плюс-минус 0,02 мм. Допуски более 0,005 мм требуют 100-процентного контроля и обычно удваивают стоимость килограмма.
Для холоднотянутой проволоки обычно да. Яркий отжиг в сухом водороде дает чистую пассивную поверхность без кислоты, что позволяет избежать как затрат на отходы кислоты, так и риска водородного охрупчивания. Травление по-прежнему необходимо для горячекатаного или сильно окисленного материала, из которого необходимо сначала удалить вкрапленное железо и толстую окалину.
Потому что поломка обычно является проблемой поверхности или микроструктуры, а не размеров. Нахлесты и швы из-за изношенных матриц, остатки смазки, въевшиеся на поверхность, или недостаточный межпроходной отжиг, в результате которого остается наклепанный сердечник, — все это приводит к поломке на скорости намотки. Испытание на кручение и осмотр под малым углом позволяют обнаружить большинство из них раньше, чем это сделает намотчик.
Планируйте четыре-восемь недель. Две недели на образцы катушек и отчеты об испытаниях, две недели на пробный запуск на вашей собственной технологической скорости, затем от двух до четырех недель на полную производственную партию с повторной проверкой. Поставщики, которые могут предоставить данные лазерных датчиков по катушкам, значительно сокращают этап испытаний.
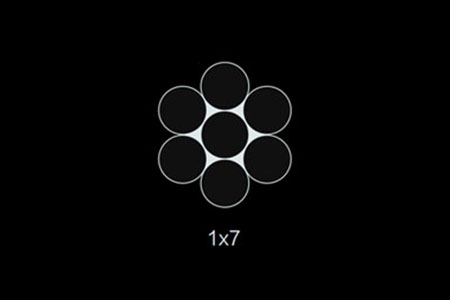
Трос из нержавеющей стали 1 × 7. Знакомство с продуктом Обзор: Трос из нержавеющей стали 1×7 — это высококачественный, прочный и универсальный канат, изготовленный из одной пряди из семи отдельн...
Подробнее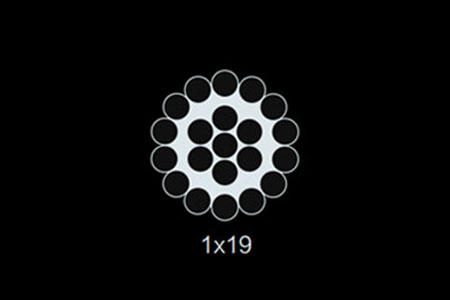
Трос из нержавеющей стали 1 × 19. Знакомство с продуктом Обзор: Трос из нержавеющей стали 1×19 представляет собой прочный и высокопрочный канат, изготовленный из одной пряди из 19 отдельных пров...
Подробнее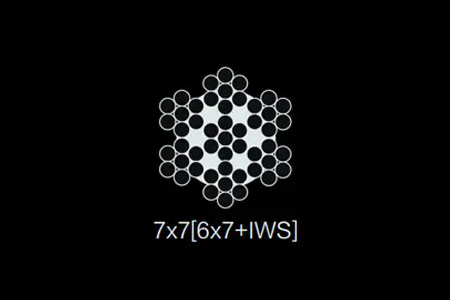
Трос из нержавеющей стали 7 × 7. Знакомство с продуктом Обзор: Трос из нержавеющей стали 7×7 — это универсальный, прочный и гибкий канат, состоящий из семи прядей, каждая из которых содержит семь отде...
Подробнее
7X19 [6x19 IWS] Трос из нержавеющей стали. Знакомство с продукцией Обзор: Трос из нержавеющей стали 7X19 [6x19 IWS] представляет собой высокопроизводительный трос, предназначенный для применений...
Подробнее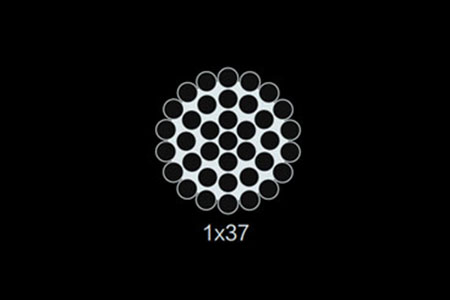
Трос из нержавеющей стали 1 × 37. Знакомство с продуктом Обзор: Трос из нержавеющей стали 1×37 представляет собой высокопрочный и долговечный канат, изготовленный из одной пряди из 37 отдельных ...
Подробнее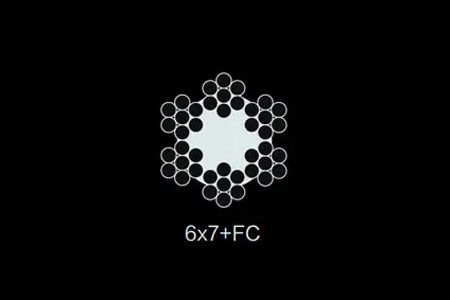
Трос из нержавеющей стали 6 × 7 FC. Знакомство с продуктом Обзор: Трос 6×7 FC из нержавеющей стали — это высококачественный канат, предназначенный для применений, требующих как прочности, так и гибкос...
Подробнее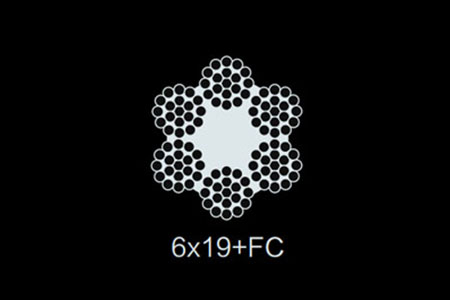
Трос из нержавеющей стали 6 × 19 FC. Знакомство с продуктом Обзор: Трос из нержавеющей стали 6×19 FC — это высокопроизводительный универсальный канат, обеспечивающий исключительную прочность, ги...
Подробнее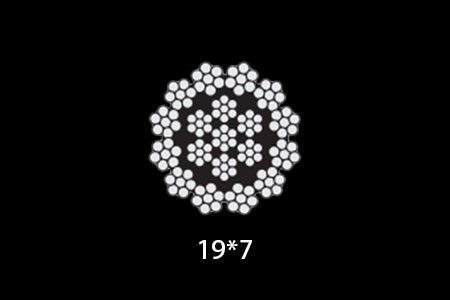
Трос из нержавеющей стали 19 × 7. Знакомство с продуктом Обзор: Трос из нержавеющей стали 19×7 — это высокопроизводительный трос, предназначенный для широкого спектра применений, требующих как п...
Подробнее
Трос из нержавеющей стали 7 × 37. Знакомство с продуктом Обзор: Трос из нержавеющей стали 7×37 представляет собой высокопрочный, гибкий и долговечный канат, состоящий из 7 прядей, каждая из кото...
Подробнее
Трос из нержавеющей стали 6 × 37 FC. Знакомство с продуктом Обзор: Трос из нержавеющей стали 6×37 FC представляет собой высокопроизводительный многопрядный канат, предназначенный для применений, требу...
Подробнее
Трос из нержавеющей стали 6 × 36 WS FC. Знакомство с продуктом Обзор: Трос из нержавеющей стали 6×36 WS FC — это высококачественный канат для тяжелых условий эксплуатации, предназначенный для пр...
Подробнее
Черный трос из нержавеющей стали 7 × 7 (процесс травления фосфорной кислотой) Знакомство с продуктом Обзор: Черный трос из нержавеющей стали 7×7 (процесс травления фосфорной кислотой) — это высо...
Подробнее


 сканирование WeChat